画像による外観検査
キズ、異物、欠けなど、対象に合わせた撮像条件と判定基準を設計。誤検知と見逃しのバランスを、現場の確認手順に沿って調整します。
照明・カメラ位置を含めて撮像を設計
境界事例を確認し、判定条件を調整
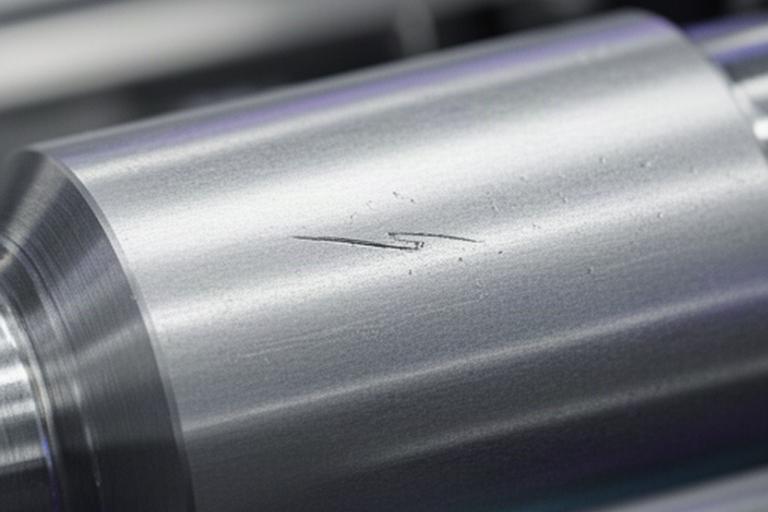 検出候補
目視検査の負担や判定のばらつきは、検査画像と製造条件を見直すところから変えられます。外観検査の自動化、不良率予測、工程条件の改善を現場の運用に合わせて支援します。
現場で困っている判定や記録の流れを確かめ、導入後も品質担当者が扱える仕組みにします。
キズ、異物、欠けなど、対象に合わせた撮像条件と判定基準を設計。誤検知と見逃しのバランスを、現場の確認手順に沿って調整します。
検出候補
設備、材料、温度などの記録を突き合わせ、不良が増える条件を見つけます。予測を確認作業や条件見直しにつなげます。
加工条件と品質の関係を整理し、次に試す条件を提示。熟練者の経験を、比較できる記録として残します。
温度や稼働状況の変化を確認。
ロット差と品質結果を照合。
改善候補を担当者が追える形に。
パラメータの感度を調べ、品質に影響する条件を整理します。候補値は現場で検証し、実際の設備制約と合わせて判断します。
小さく試します。
対象ラインやデータの状態を伺い、必要な範囲を決めます。費用は要件を確認してお見積もりします。
要件に応じてお見積もり
要件に応じてお見積もり
要件に応じてお見積もり
製品の材質や検査環境によって、撮像と判定の設計は変わります。まず対象物と現場の流れを確認します。
部品表面や組付け状態の確認。
キズ、バリ、寸法差の検出。
巣や欠けと工程条件の照合。
微細な欠損や実装状態の検査。
形状や異物を検査ラインで確認。
外観と製造記録の関係を整理。
「AIの判定結果を、誰が、どの場面で確認するのか。そこまで決めて初めて、検査の仕組みは現場で役立ちます。」Warashina Vision G.K.の品質検査支援方針
Warashina Vision G.K.は、明石・神戸周辺の製造業に向けて、AI戦略の整理から機械学習モデルの最適化、現場への導入までを支援します。品質検査では、既存のカメラや記録方法、担当者の判断を丁寧に確認し、無理のない検証範囲を定めます。現場が結果を確かめ、改善を続けられる形にすることを大切にしています。
実際の工程に合わせて進めます。
最初に対象と評価方法を決めます。検証結果をもとに、導入範囲と運用手順を固めます。
検査箇所、対象品、現場の課題を確認。
画像を集め、良品・不良品の基準をそろえる。
誤検知と見逃しを実データで評価。
担当者向けの確認手順を整備。
はい。画像の件数や撮影条件を確認し、追加収集が必要か、検証範囲をどうするかを整理します。
カメラや設備の構成、判定後の作業を確認して連携方法を検討します。設備条件によって対応範囲は異なります。
誤検知の画像を現場で見直し、照明、撮像角度、ラベル、判定条件を分けて検証します。
品質結果に加え、設備、材料、環境などの記録が候補です。利用できる項目と記録間隔を確認します。
検査結果の確認方法や例外時の対応を手順にまとめ、担当者が運用できる形で引き継ぎます。